

更新时间:2026-10-15
点击率:
-
产线上最常被投诉的胶水问题,不是粘不牢,而是胶跑到不该去的地方。
流到外观面留下胶痕,粘住治具让工件取不下来,渗进活动部件导致卡死,钻进螺纹孔还得重新攻丝。很多人的第一反应是"这胶不行,换一支",但换完往往还是溢。
溢胶多数不是胶水本身的质量问题,而是粘度、用量、手法三个环节中有一环没有对上。按下面的顺序排查,多数问题能找到根因。
溢胶与跑胶:现象与成因的区别
两个词常被混用,但现象和原因略有差别,分开看能更快定位。
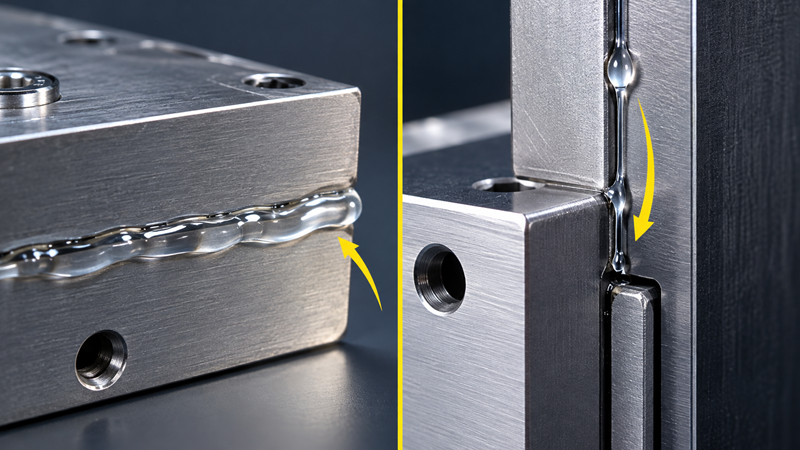
溢胶:胶量超出粘接区域,从缝隙边缘挤出来、摊到表面,根源通常是胶量偏多。
跑胶:胶液自行流走、滴落,或被毛细作用吸到远离施胶点的位置,根源通常是粘度偏低或施胶位置不当。
常见受影响位置主要有以下几处:
外观面:一旦沾胶,要么留痕要么白化,返工成本最高;
治具与定位面:胶把工件和治具粘死,取件时容易掰坏工件;
活动件与转轴:胶渗进间隙后固化,直接卡死;
螺纹孔、盲孔:胶流进去固化,螺丝拧不进,只能返修。
先搞清楚"胶从哪里跑出来、跑到哪里去",比急着换胶有用得多。
排查一:粘度选择
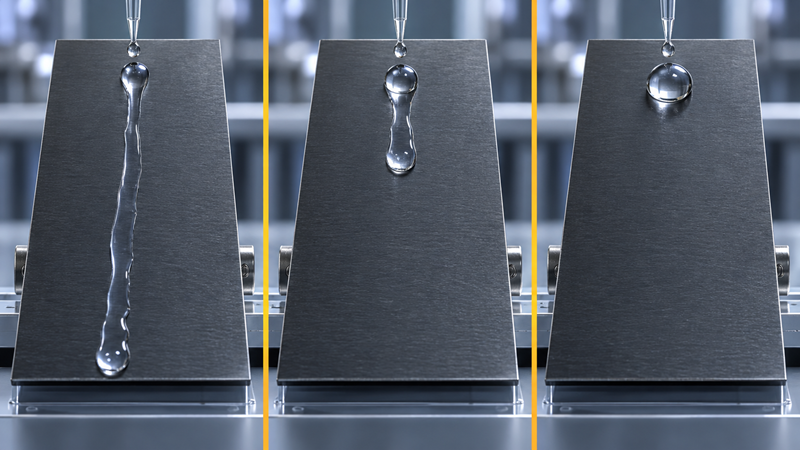
胶的流动倾向,第一决定因素是粘度。同样是"点一滴",三档粘度的行为完全不同:
低粘度:流动性强,涂上后会持续向外铺展、向下流走,立面施工时尤其明显;
中粘度:有一定流动性但不至于乱跑,能在原位停留;
高粘度:膏状,停在涂胶位置基本不动。
对应到工况:
贴合面严实、缝隙极小、需要胶自行渗入,宜选低粘度;
常规平面贴合、缝隙小到中等,宜选中粘度;
间隙偏大、立面或顶面施工,应选高粘度或凝胶型。
溢胶投诉里,有一类是该用稠胶的地方用了稀胶:例如要在垂直面上粘一个小支架,使用低粘度胶,涂上去就开始往下淌,不但粘不住,还污染一片。
反过来也有:该用稀胶的地方用了稠胶,贴合面严丝合缝,稠胶挤不进去,一压就往两侧溢出。
判断方法很简单:把工件贴好,看缝隙有多大、施工面朝哪个方向。缝细选稀、缝大选稠、立面和顶面优先选稠。
想更细地判断各档粘度的适用边界,可以对照低粘度瞬干胶的适用场景、中粘度瞬干胶的通用区间、高粘度瞬干胶的填缝与立面施工。
排查二:用量控制
排除粘度因素后,再看用量。这是溢胶最常见、也最容易改善的一条。
很多操作者的思路是"多一点更牢",实际恰恰相反:
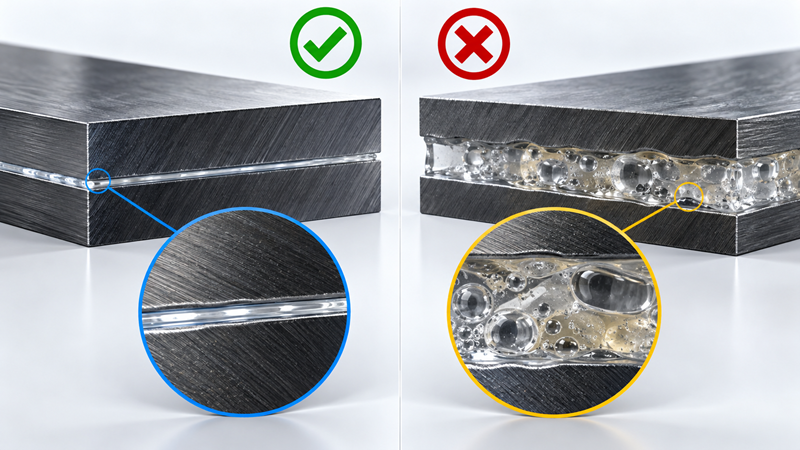
强度会下降。胶层越厚,固化时的内应力和缺陷越多,界面结合的效率反而降低。薄而均匀的胶层强度最高;
固化会变慢。瞬干胶靠表面水分引发聚合,胶层厚了,水分渗不到中层,中间部分固化迟缓,甚至长期发黏;
代价集中在外观和后续工位。挤出来的胶要清理,清理不干净会白化,还可能粘住治具。关于白化的成因与预防,可参考官网《低白化快干胶》一文。
一个实用的判断原则:胶量以压合后刚好填满贴合面、边缘不溢出为准。如果每次压合都要擦胶,说明胶量该往下调了。
具体用多少量、多大面积点多少,最好由工艺文件明确下来(例如每件点几滴、滴径多大),而不是靠手感。
排查三:施胶手法
粘度和用量都没有问题仍然溢胶,就需要检查施胶手法。
涂满还是点涂
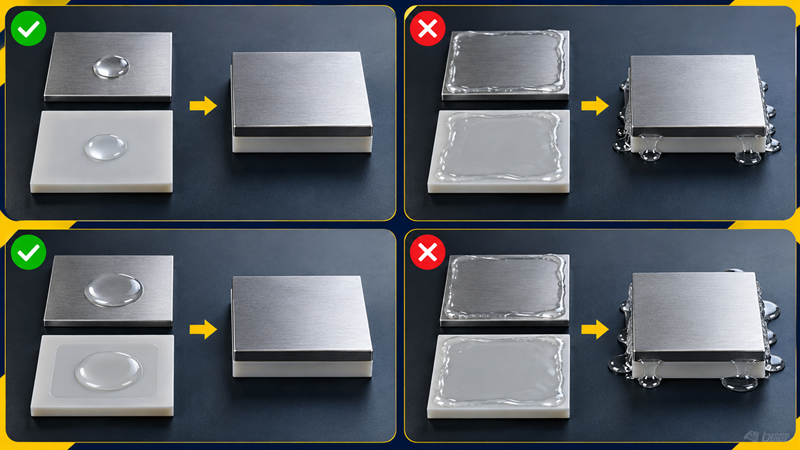
涂满:把胶涂满整个贴合面。适用于大面积平面粘接,但胶量难控,压合时容易从四边同时溢出。
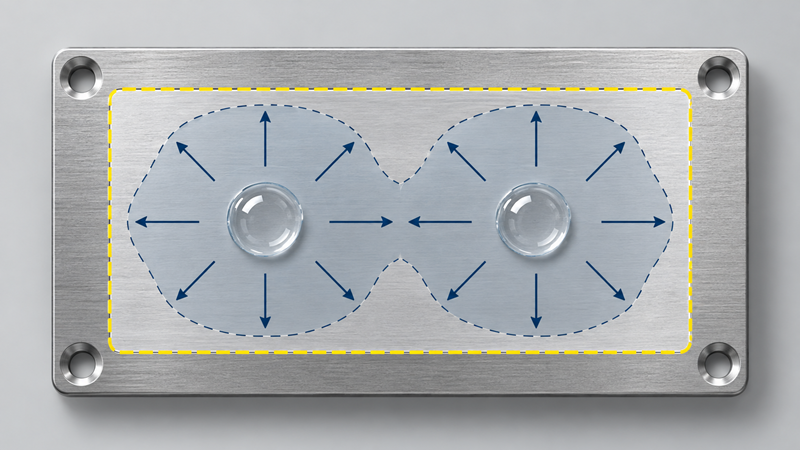
点涂:只在贴合面中央或指定位置点一两点,靠压合把胶摊开。这是产线上控制溢胶最常用的方式:胶量固定、位置固定,压合后胶恰好铺到边缘而不到边,既填满又不外溢。
涂哪一侧
优先涂在不需要外露、清理难度高或外观要求低的那一面。
例如外观件与非外观件相粘,胶点在非外观件上,即使有少量溢出也不影响成品外观。
外缘留量
这是防溢胶最有效的一招:贴合面外缘留出一圈不涂胶的空白区,通常叫留边。
压合时,中间多余的胶会向四周流动,走到留白区时已被摊薄、停止外扩,从而避免溢出到外观面。留边宽度需根据胶量和压合力确定,一般零点几毫米起,应在治具或图纸上标注清楚。
出胶量怎么控
点胶针/导管:用细针头或导管控制出胶点径,比直接挤瓶口精准得多;针头内径越大,一次出胶量越大;
瓶口处理:普通胶瓶直接挤,出胶量极不稳定。可剪一个很小的斜口,或者换成带细尖嘴的胶瓶;
控制手法:靠"点"而不是"挤",一次一滴,宁少勿多,不够可以补,多了就擦不干净了;
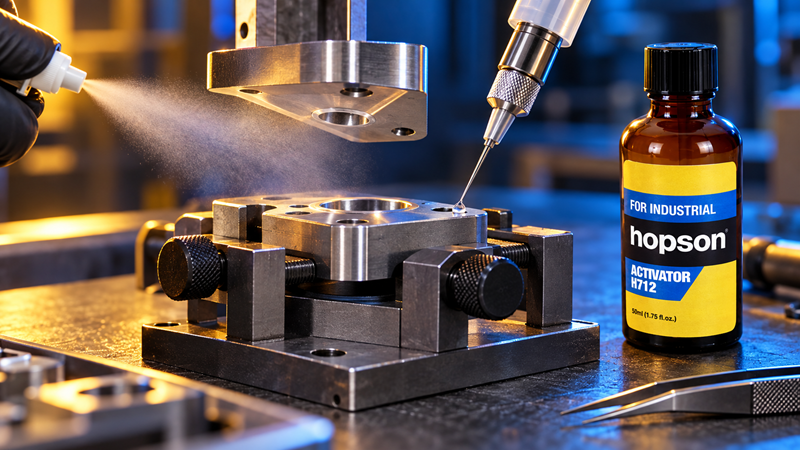
毛细施胶:贴合面已经很严实的情况下,先贴合、再从边缘点一小滴胶,靠毛细作用自行渗入。这种方式几乎不会溢胶,特别适合精密小件。
施胶顺序
胶量的控制还与顺序有关:涂完再压合,胶必然向外挤;先压合再点胶(毛细施胶),则几乎没有外溢。两条路线按工件情况选择。
配套措施:夹具、促进剂与清理
手法之外,还有几项措施能明显降低溢胶风险:
夹具与支撑定位:固定住工件,避免压合时错位导致胶被挤到不该去的位置;同时施加均匀压力,让胶均匀铺展;
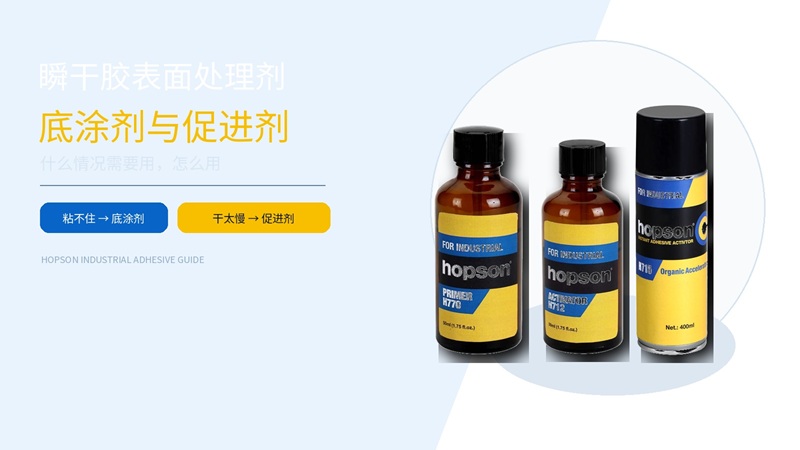
促进剂加速固化:在立面施工或对流动性敏感的场景,喷促进剂让胶在数秒内定位,缩短流走的时间窗口。但需注意:促进剂会降低最终粘接强度,能自然固化的场景建议不用。促进剂与底涂剂的用法可以参考瞬干胶表面处理剂使用指南。
溢胶的清理:胶未固化时用干布或溶剂擦掉最省事;一旦固化,只能用刮刀或专用解胶剂处理,成本高得多。所以清理要趁未固化;
白化处理:瞬干胶固化时会挥发出白色雾气,在附近表面凝成白霜。控制用量、加强通风、必要时选用低白化型号,比后期擦除更省事。
促进剂与胶水的配合方式也有讲究:推荐促进剂与胶水分居两面使用,避免同面厚喷造成表层结皮、内层未固化的假固化,具体见表面处理剂使用指南一文。
从设计端预防溢胶
始终依赖工人手法来控制溢胶,稳定性差。有条件的话,从结构上解决更彻底:
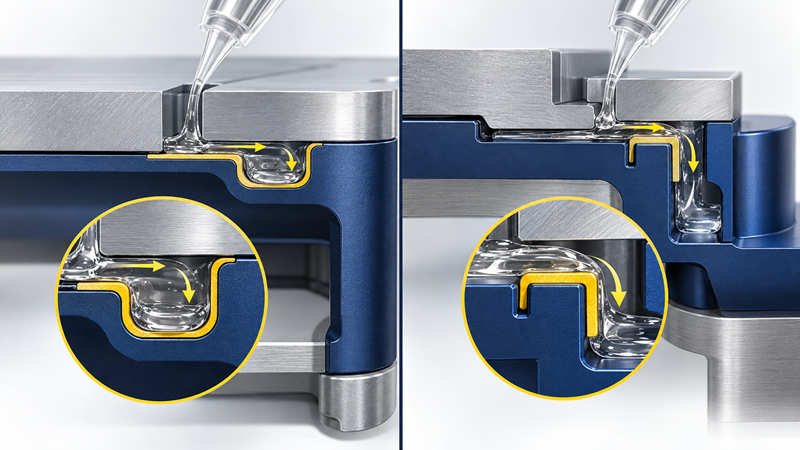
预留胶槽:在贴合面中部或边缘铣出浅槽,多余的胶流进槽里,不会溢出到外观面;
控制装配间隙:间隙过大,胶不得不加量,溢胶风险随之上升;把间隙控制在设计范围内,胶量自然降下来;
设置溢胶缓冲区:在工件内部设置允许沾胶的区域,把"万一溢出"引导到不影响功能的位置;
止胶结构:在需要隔离的位置设计隔断或台阶,阻断胶液流动路径。
一句话:能靠结构解决的问题,不要留给操作手法。
排查顺序总结
遇到溢胶跑胶,按这个顺序走,比换胶高效:
看粘度:缝细选稀、缝大选稠、立面顶面用稠胶;
看用量:胶量以压合后刚好填满、边缘不溢为准,不要靠手感;
看手法:点涂代替涂满、涂非外观面、外缘留边、用细针控制出胶;
看配套:夹具固定、促进剂加速、及时清胶、控制白化;
看设计:胶槽、间隙、缓冲区,从源头减少对手法的依赖。
常见问题(FAQ)
Q1:瞬干胶溢胶是什么原因?
答:常见原因有三类:粘度选错(该用稠胶的位置用了稀胶)、胶量偏多、施胶手法不当(涂满代替点涂、未留边)。建议按粘度、用量、手法的顺序排查。
Q2:瞬干胶粘不住立面怎么办?
答:立面施工应选用高粘度或凝胶型瞬干胶,低粘度胶在立面会持续流淌。必要时可配合促进剂加速定位,但需注意其对最终强度的影响。
Q3:瞬干胶溢到外观面怎么清理?
答:未固化时用干布或适量溶剂擦拭;已固化需用刮刀或专用解胶剂处理。根本解决办法是控制胶量与外缘留边。
Q4:瞬干胶把治具粘住了怎么处理?
答:可使用解胶剂溶解,或用加热方式软化后清除。预防措施包括控制胶量、留边设计,以及给治具接触面做防粘处理。
Q5:瞬干胶白化怎么避免?
答:白化来自固化时挥发的单体沉积。控制单点胶量、加强通风、选用低白化型号是三个主要手段。
关于恒硕
宁波恒硕化工从事工业胶水制造 16 年,瞬干胶产品线覆盖低粘度、中粘度、高粘度与凝胶型完整梯度,可承接外观件、精密件、立面装配等不同施胶要求,产品出口欧盟,美国,中东,亚洲等。
如果您正卡在某个具体的溢胶问题上,把工件照片、贴合间隙和施胶方式发过来,我们可以一起看看到底卡在哪一层。