

更新时间:2026-09-04
点击率:
-
作为车辆唯一接地的部件,轮胎的安全容错率极低。面对扎钉、割伤,多数车主仅关注“能否补上”,却忽视了“如何补得持久”。
轮胎修补绝非简单的填洞,而是涉及高分子材料学、界面化学与机械工艺的系统工程。作为工业胶粘剂领域的深耕者 Hopson Tyre Repair®,我们将从材质本质与工艺逻辑出发,为您解析安全修补的核心密码。
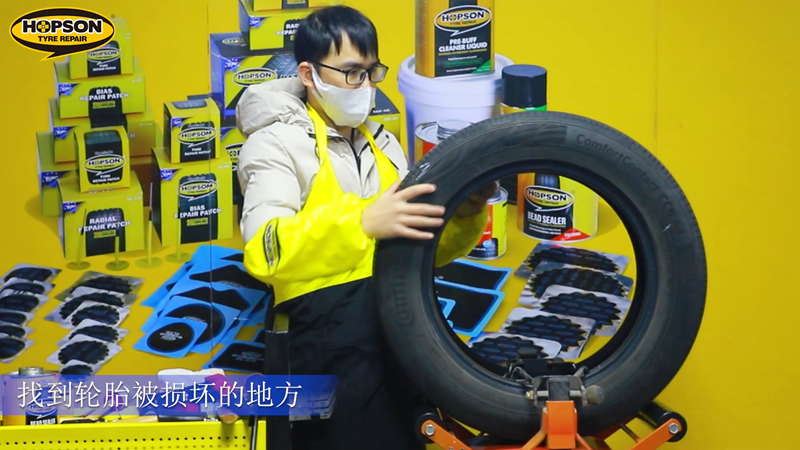
轮胎损伤的可修性判断标准
轮胎结构基本认知
轮胎并非均质橡胶块,而是由多层复合材料构成:
胎面:与地面接触的厚橡胶层,内部有钢丝带束层和尼龙帘布层,可承受一定穿刺修补。
胎侧:无钢丝带束层,仅有帘布层和较薄橡胶,受弯折变形大,损伤后极易蔓延。
胎体帘布层:轮胎的“骨架”,维持气压和形状。
气密层:轮胎内侧的一层丁基橡胶,防止气体泄漏,修补的核心粘合面。
理解这一结构,才能判断损伤是否可修。
哪些损伤可以修补
同时满足以下条件的损伤,通常可安全修补:
损伤位于胎面中央区域(胎冠带束层覆盖范围内)
穿孔直径≤6mm(普通钉子、螺钉)
伤口垂直或接近垂直刺入
胎体帘布层未严重断裂
同一个轮胎修补次数≤2次,且修补点间距≥40cm
哪些损伤不能修补
以下情况强烈不建议修补,应直接更换轮胎:
胎侧穿孔或开裂:胎侧变形大,修补后极易重新开胶或鼓包。
胎肩(胎面与胎侧过渡区)损伤:受力复杂,修补可靠性低。
伤口直径>6mm:橡胶缺失过大,无法形成有效硫化粘合。
胎面被割裂成条状或大块撕裂:帘布层已结构性受损。
已修补过的区域再次破损:同一位置重复修补不可靠。
防爆胎零气压行驶后损伤:胎体内壁已疲劳粉化,修补无效。
轮胎修补的底层原理:硫化工艺
什么是硫化
硫化是指橡胶分子链在热量或化学交联剂作用下,从线性结构转变为三维网状结构的不可逆化学反应。在轮胎修补中,硫化就是将轮胎修补片或胶料与原轮胎气密层橡胶融合成一个整体,而不是简单的“粘贴”。
热硫化 vs 常温化学硫化
类型
原理
温度要求
适用工艺
热硫化
通过加热(通常120-150℃)激活硫磺或过氧化物交联
需要加热设备和时间
热补(火补)、硫化机修补
常温化学硫化
使用含交联剂的硫化剂(如硫化胶浆),在常温下发生交联反应
25℃左右即可
贴片修补、蘑菇钉修补
硫化质量对修补效果的决定性作用
硫化不完全会导致:
汽车轮胎补胎片与轮胎界面剥离
气密层漏气
修补区域发热、老化加速
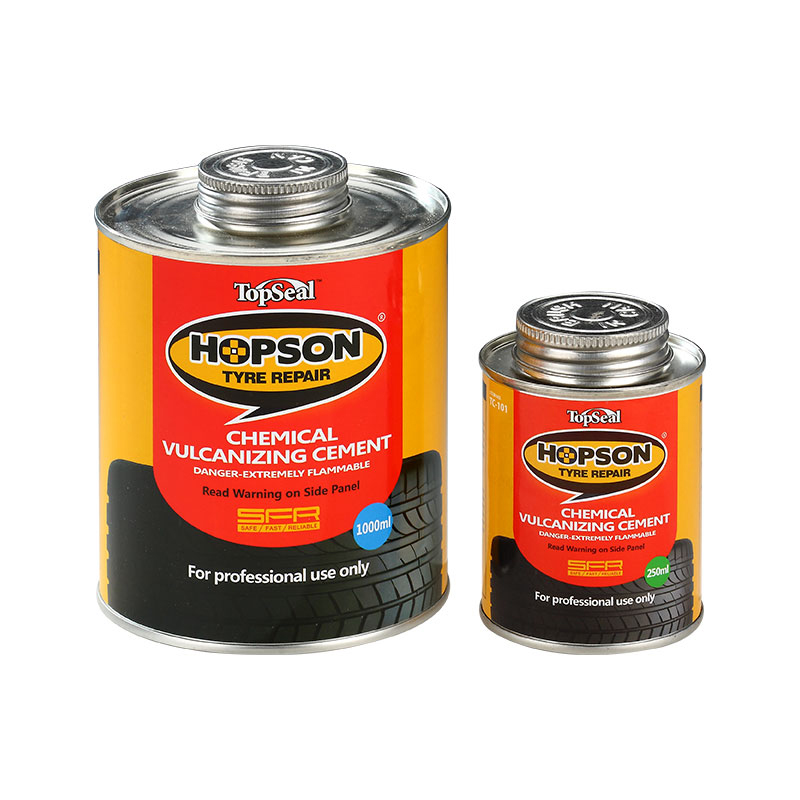
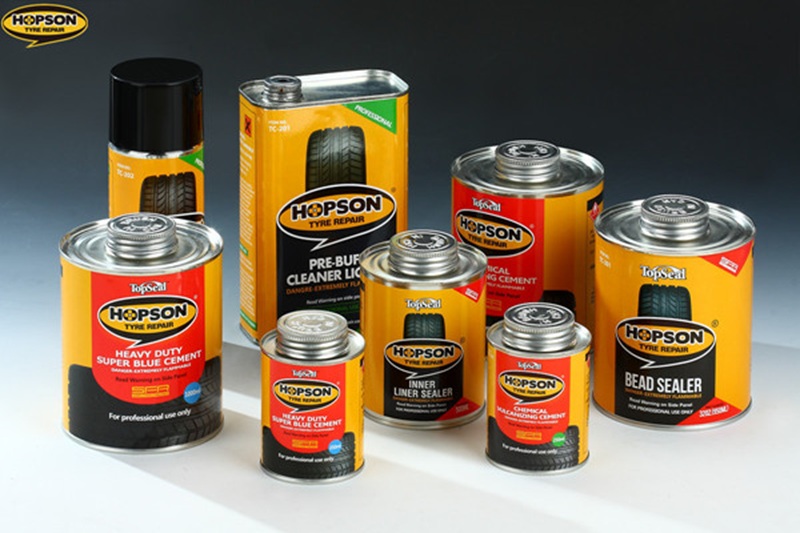
高质量的硫化要求:打磨露出新鲜橡胶 + 彻底清洁 + 足量优质硫化剂 + 充分压紧固化。Hopson Tyre Repair®常温硫化剂系列采用高活性交联体系,可在常温下实现与轮胎丁基气密层的深度化学结合,硫化后粘接强度接近原胶。
主流修补工艺对比
补胎胶条修补(外补法)
操作流程
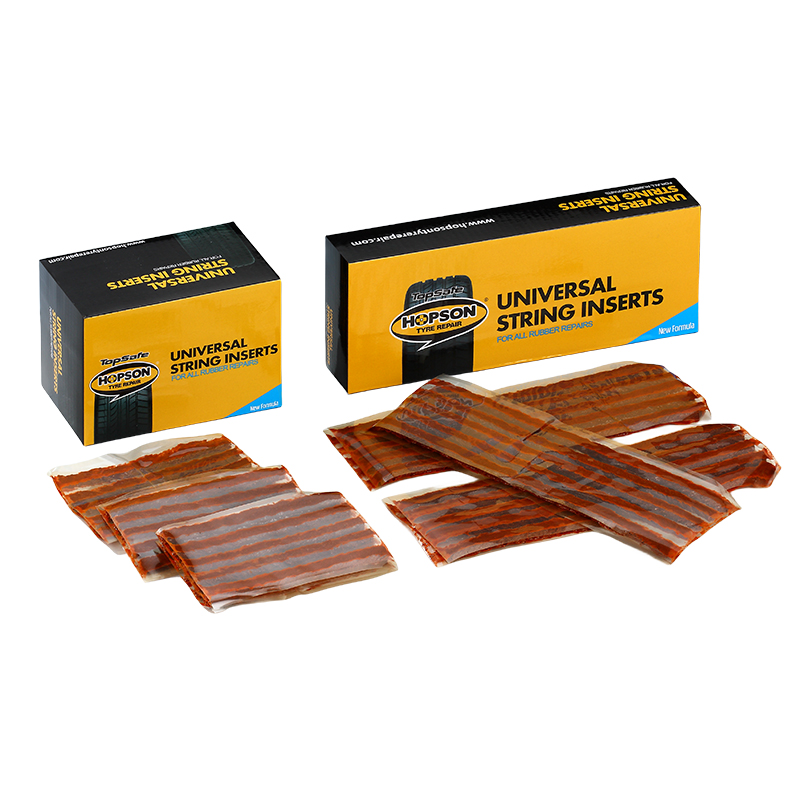
用探锥扩大伤口孔道
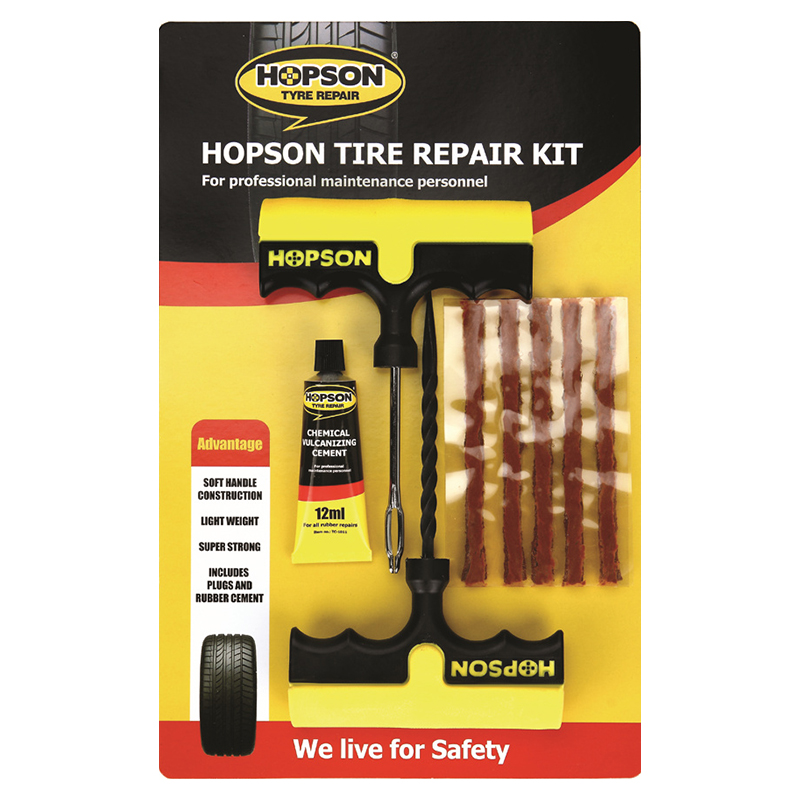
将涂有粘合剂的橡胶条穿入插针
将胶条插入伤口并拔出插针
修剪轮胎表面多余胶条
HOPSON补胎胶条操作视频
优点与适用场景
极快:不拆轮胎,全程5-10分钟
应急使用:适合郊外、高速临时处理
成本低
局限性分析
补胎橡胶条只堵塞孔道,不修补气密层内侧
长期使用可能微漏气、补胎胶条老化脱落
只适合小直孔,不适合撕裂伤
对轮胎材质的影响
补胎胶条与胎体橡胶之间缺乏大面积化学硫化,仅靠机械挤压和简易粘合,不适合高性能轮胎或长期使用。
汽车补胎片修补(冷补法)
操作流程
拆下轮胎,从内侧标记伤口
打磨气密层伤口周围区域
清洁并吸除橡胶粉尘
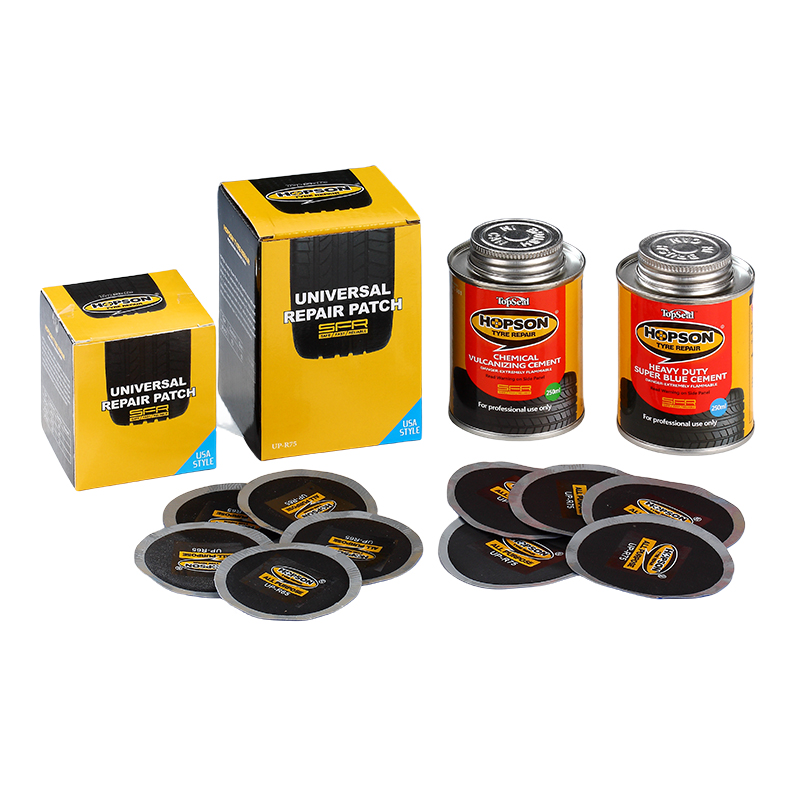
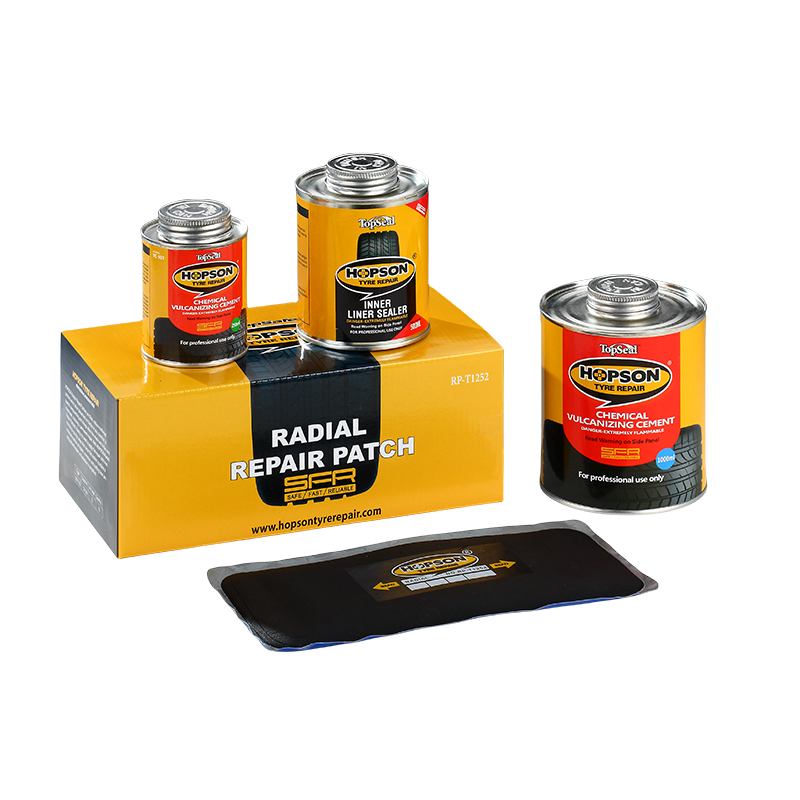
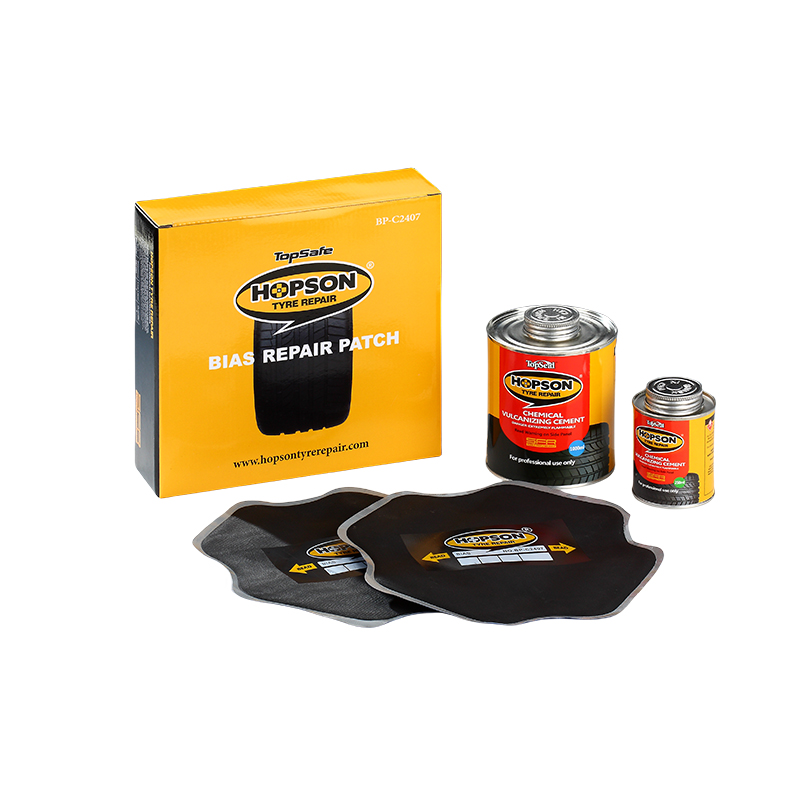
涂补胎硫化胶水(常温硫化胶浆)
待胶浆半干后贴上补片
用滚轮由内向外压实,排出空气
HOPSON补胎片操作视频
优点与适用场景
修补后气密性好
不改变轮胎外侧外观
适用大部分小到中等直孔
工艺成熟,成本适中
局限性分析
伤口孔道本身未被填充,水汽可能渗入胎体帘布层导致钢丝生锈
对于直径>6mm的孔,补胎片强度不足
材质粘合要求
补胎贴片修补的核心是硫化剂与轮胎气密层的化学键合。丁基橡胶气密层属于低表面能材料,普通胶水无法粘牢。必须使用专用常温硫化胶。Hopson Tyre Repair® 常温硫化胶具有优异的丁基橡胶浸润性和交联活性,硫化后剥离强度可达撕裂橡胶本体,确保修补永久密封。
补胎蘑菇钉修补
操作流程
从内侧打磨并清洁(同贴片)
用专用工具将蘑菇钉的“柄”从内侧向外侧穿过伤口
拉住柄尾,使钉“冠”紧密贴合气密层
滚压冠面,修剪外侧伸出的柄
HOPSON补胎蘑菇钉操作视频
优点与适用场景
同时填充孔道(柄)和密封内侧(冠)
防潮、防钢丝生锈
综合强度高,是目前公认的最佳补胎方式
适用于3-8mm的直孔
局限性分析
不适用于斜扎孔(柄无法笔直穿出)
需要拆胎,操作时间较长
成本高于贴片
材质填补原理
轮胎修补蘑菇钉的柄与冠通常为预硫化橡胶或未硫化橡胶。施工时同样需要硫化剂将钉冠与气密层融合。如果补胎硫化剂质量差,冠面仍可能脱离。Hopson Tyre Repair®补胎硫化胶水可用于蘑菇钉辅助涂刷,增强钉冠与轮胎内侧的化学粘合。
热补(火补法)
操作流程与设备要求
打磨损伤区域
填充生胶或热硫化胶条
用热补机(加热夹板或电热硫化机)施加120-150℃、一定压力,持续20-40分钟
自然冷却后检查
优点与适用场景
热硫化后融合度极高,接近轮胎原生结构
特别适合卡车、工程机械等厚胎面、大伤口修补
修补区域耐用、耐撕裂
局限性分析
操作复杂,需要加热设备和经验
温度控制不当会过硫(变脆)或欠硫(不融合)
轿车薄胎侧不适用,易导致胎体变形
热硫化对轮胎材质的影响
热补会使修复区域橡胶重新硫化,但轿车轮胎中丁基气密层不耐高温,过度加热会降解。因此家用轿车很少采用热补,而多采用常温化学硫化。
不同车型轮胎的修补工艺选择
轿车轮胎修补工艺建议
轿车轮胎胎壁薄、重量轻,热补易导致胎体过热老化,因此冷补和蘑菇钉补胎是主流选择。对于日常通勤车辆的小穿孔(≤5毫米),冷补即可满足需求;若伤口边缘不规则或直径在3-6毫米之间,建议采用补胎蘑菇钉修补,以保障高速行驶安全。
卡车/商用车轮胎修补工艺建议
卡车轮胎承载大、胎体厚、钢丝层多,损伤往往较深。热补是卡车轮胎修补的首选工艺,其高温硫化可实现补片与钢丝胎体的牢固融合,适应重载和长途运输的严苛工况。对于贯穿性大伤口,可采用"热补+加强层"的复合修补方案。
防爆胎/缺气保用轮胎修补要点
防爆胎(RFT/Run-Flat Tire)侧壁内置硬质支撑胶,在零气压下仍可短距离行驶。其修补难点在于:
- 支撑胶较厚,冷补胶片难以贴合;
- 胎侧补强层对热敏感,热补温度需降低至140℃以下;
- 修补后需确认支撑胶完整性未受损。
建议防爆胎优先采用轮胎蘑菇钉修补,并选用高粘结强度的常温硫化体系,避免热补对支撑胶的潜在影响。
新能源汽车轮胎修补注意事项
新能源车型普遍配备静音棉轮胎(胎内壁粘贴吸音海绵层)。修补时需先剥离破损区域的静音棉,完成修补后再重新粘贴或使用专用静音棉修补片。此外,新能源车自重大、扭矩输出直接,轮胎承受应力更大,修补标准应适当提高,建议直径超过4毫米的伤口即采用蘑菇钉工艺。
修补工艺中的施工要点
打磨:范围、深度与均匀性控制
打磨范围应比轮胎补片或蘑菇钉冠面大5-10mm
打磨深度以露出新鲜、无光泽橡胶为宜(约0.5mm),不可伤及帘布层
使用低速气动打磨轮(15000rpm以下),避免高温烧焦橡胶
清洁与吸尘:去除杂质与橡胶屑
打磨后产生的粉尘、油污是粘合失败的常见原因。步骤:
用专用清洁刷清除大颗粒
吸尘器吸净细粉
用轮胎专用清洁剂(非油性)擦拭打磨面
涂胶:硫化剂的正确涂抹方法
摇匀补胎硫化胶瓶身
用专用涂刷棒均匀薄涂一层
涂层宜薄不宜厚,厚涂层溶剂挥发不彻底反而降低粘合
等待开放时间:手指轻触胶层表面不沾手、但仍有粘性时贴片
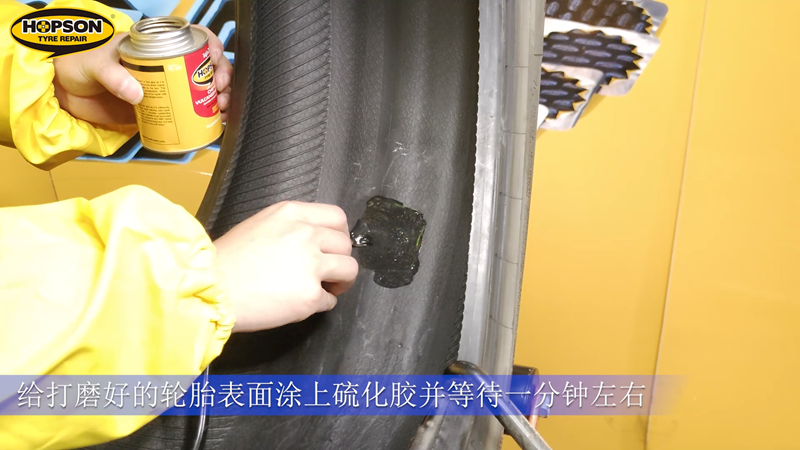
Hopson Tyre Repair® 汽车补胎硫化剂采用快干配方,常温下开放时间约3分钟,操作窗口充裕,且溶剂无苯环保。
贴片/塞入:压实与排气操作
贴片中心对准伤口
从中心向边缘按压,使胶层无气泡
使用补胎滚轮以交叉方向反复压实
蘑菇钉操作:先将柄涂硫化剂,再从内侧向外拉紧,使冠面紧贴气密层,最后滚压冠面。
硫化条件控制(温度、时间、压力)
常温化学硫化:环境温度不低于10℃。低于10℃时,建议使用热风枪温和加热打磨区至30℃左右;硫化补胎胶水完全固化需24小时,修补后即可充气行驶,但避免激烈驾驶前24小时。
热硫化:按胶浆厂家推荐的温度-时间曲线,通常120℃×30分钟,压力0.5-0.7MPa。
修补后检测与质量保障
气密性检测方法
修补完成后,需将轮胎充气至标准胎压,浸入水中观察是否有气泡逸出;或使用气压表监测24小时压降,压降不超过标准气压的5%视为合格。对于微渗漏,可采用肥皂水涂刷法辅助检测。
动平衡检测的重要性
轮胎拆卸修补后,汽车轮胎修补片、蘑菇钉等附加材料会改变轮胎原有的质量分布,导致高速行驶时方向盘抖动或胎面偏磨。因此,修补后必须进行动平衡校正,通过在轮辋边缘添加平衡块,确保轮胎在高速旋转时的离心力均匀。
修补后轮胎的使用与维护建议
- 修补后一周内建议每日检查胎压,确认无缓慢漏气;
- 避免修补胎长期暴露于高温环境(如夏季暴晒)或接触油污、酸碱溶剂;
- 蘑菇钉或热补后的轮胎可正常使用,但冷补胎建议避免持续高速(120 km/h以上)长距离行驶;
- 定期检查修补部位是否有胶片翘边、裂纹等异常,发现问题及时返修。
在日常维修中,轮胎修补看似简单,真正做好却并不容易。
同样一条伤洞,选错补片或施工不规范,可能短期内看不出问题,但行驶几千公里后,漏气、脱胶甚至鼓包的风险都会明显增加。
从我们的经验来看,一次可靠的修补,至少取决于三点:
根据伤口类型和位置选择合适的修补工艺
比如胎面钉孔更适合胶条或补胎贴片,胎侧损伤往往不建议修补,而较大的贯穿伤则更适合蘑菇钉。
严格按照规范流程施工
从打磨、清洁到涂胶、压实,每一步都不能省,也不能急。很多返修案例,问题并不出在材料本身,而是施工细节没做到位。
使用性能稳定的修补材料
补片、胶水、胶条的硫化性能、粘接力、耐老化性,直接决定了修补后的长期表现。
对维修门店来说,修补质量不仅是技术问题,更是口碑问题。一次失败的修补,可能让客户对整个门店失去信任;而稳定、可靠的修补效果,则会带来持续的回头客和转介绍。
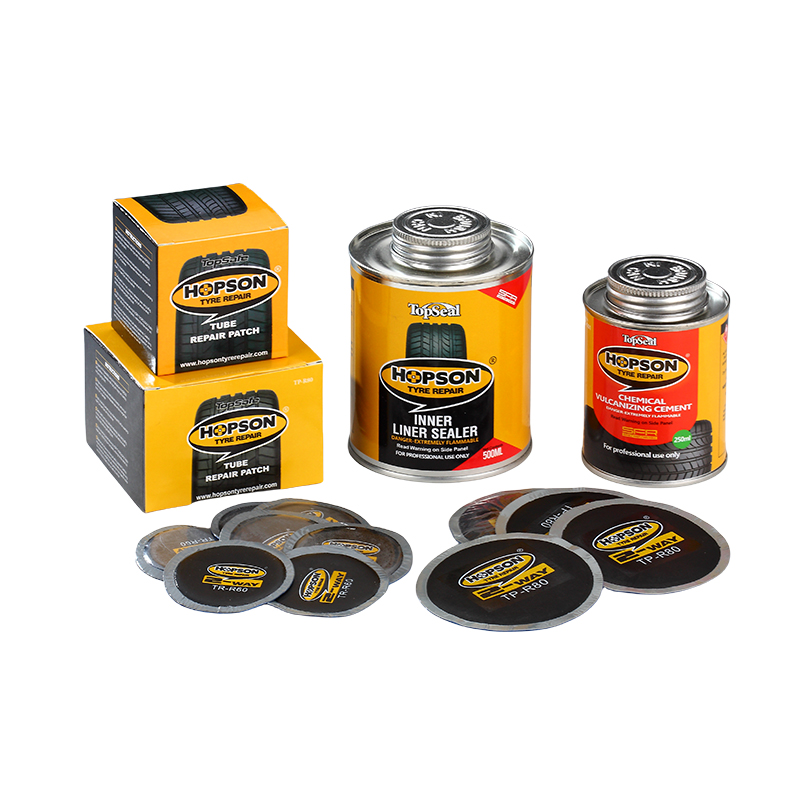
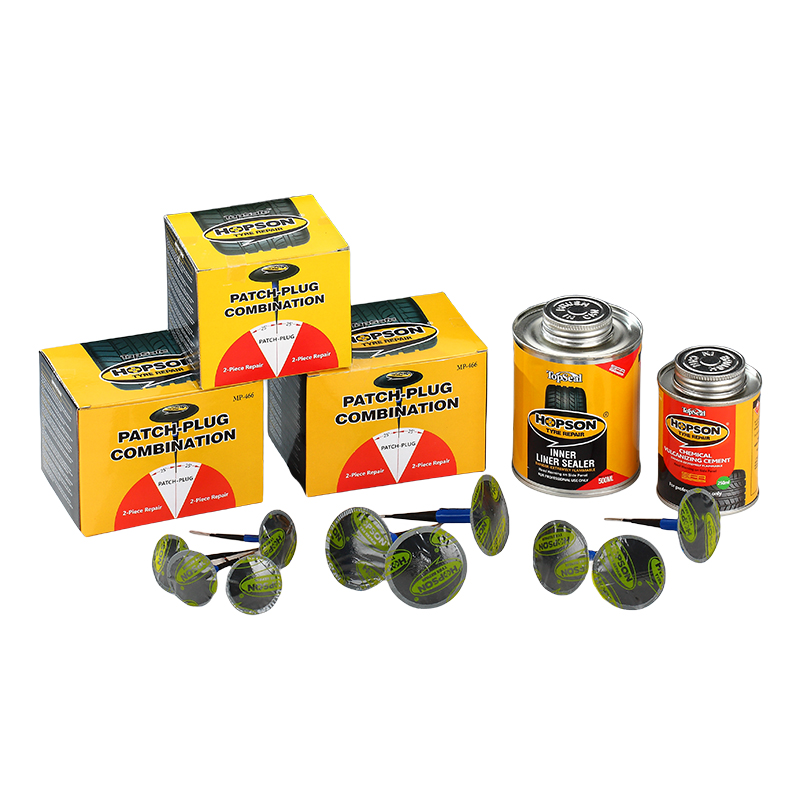
Hopson Tyre Repair® 长期专注于轮胎修补材料领域,为维修门店、轮胎服务商提供全系列补胎产品,包括各类汽车轮胎橡胶补片、补胎胶条、蘑菇钉、专用胶水及配套工具。我们不只卖产品,更希望与一线维修技师一起,把每一次修补都做成“经得起路况和时间考验”的工作。
如果你对修补工艺或材料选型有任何疑问,欢迎随时与我们交流,一起把修补这件事做得更专业。
本文技术内容仅供参考,具体修补操作请遵循轮胎制造商及专业维修机构的指导建议。